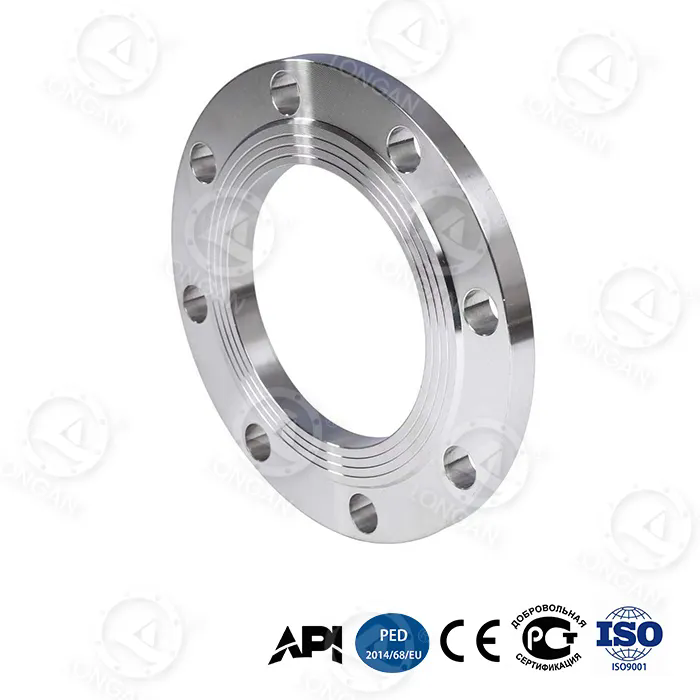
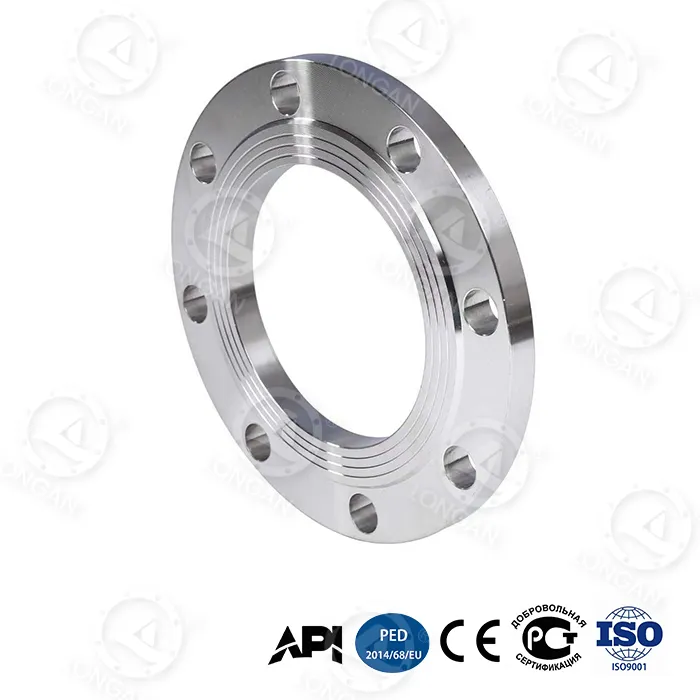
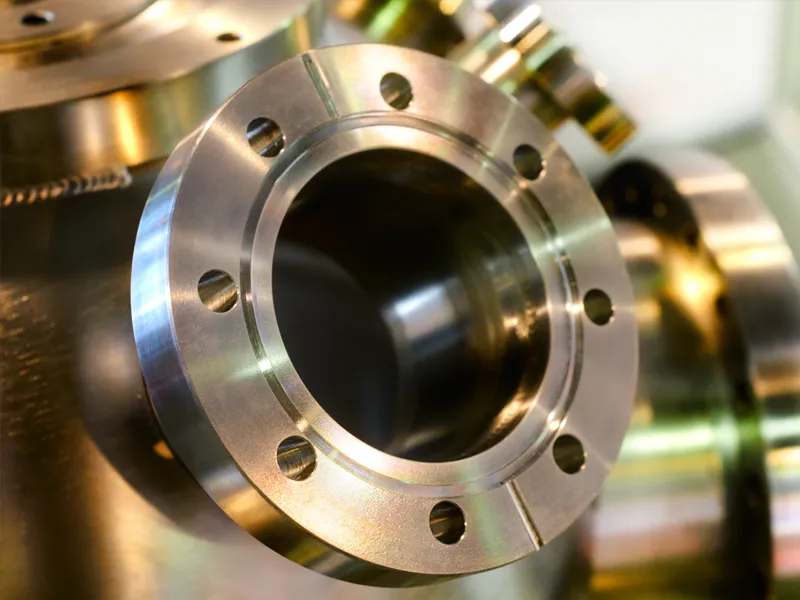
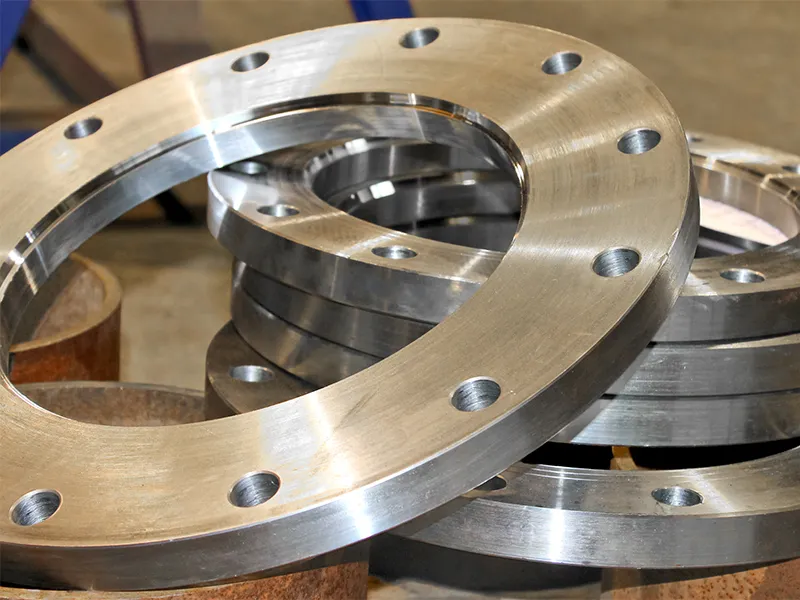
I et petrokjemisk anlegg må en boltet flat flensforbindelse inneholde prosessvæske ved trykk over 100 bar og temperaturer over 400°C. Forseglingen er ikke skapt av en enkelt komponent, men av et system: flensflatene, pakningen og boltene. Når boltene strammes, genererer de en klemkraft som komprimerer pakningen mellom flensflatene. Pakningen på sin side deformerer og fyller de mikroskopiske uregelmessighetene på flensoverflatene, og skaper en barriere som forhindrer lekkasje. Dette virker enkelt nok. Likevel er flenslekkasjer en av de vanligste årsakene til industriulykker og produksjonstap. Årsaken er at å oppnå en pålitelig tetning krever en nøyaktig balanse mellom boltbelastning, pakningskompresjon og flensstivhet – en balanse som lett forstyrres av feil installasjon, feil boltemoment eller dårlig flensoverflatekvalitet.
Spørsmålet om hvordan enflat flensoppnår pålitelig tetting med bolter er derfor ikke bare et spørsmål om å stramme boltene til de er stramme. Det er et spørsmål om ingeniørkunst. Boltbelastningen må være tilstrekkelig til å komprimere pakningen nok til å tette, men ikke så høy at den knuser pakningen eller gir etter boltene. Flensflatene må være flate og glatte nok til at pakningen kan tilpasse seg, men ikke så glatt at pakningen ikke kan gripe. Boltene må strammes i en bestemt rekkefølge for å sikre jevn lastfordeling. Og hele enheten må være utformet for å tåle driftstrykket, temperaturen og den termiske syklusen uten å miste tetningskraften. Denne artikkelen vil undersøke hver av disse faktorene i teknisk detalj, og gir en omfattende forståelse av boltet flat flenstetning for ingeniører, vedlikeholdsfagfolk og innkjøpsspesialister. PåWenzhou Longan Flange Co., Ltd., har fabrikken vår produsert flate flenser i over to tiår, og vi har utviklet en dyp forståelse av faktorene som bestemmer tetningspålitelighet.
For å forstå hvordan en flat flens oppnår pålitelig tetning, må vi først forstå mekanikken til boltforbindelsen. Når en bolt strammes, strekkes den elastisk. Bolten fungerer som en fjær, og spenningen i bolten skaper en klemkraft som trekker de to flensflatene sammen. Denne klemkraften overføres gjennom flensflatene til pakningen. Pakningen, som er laget av et mykere materiale enn flensen, komprimeres. Når den komprimeres, flyter den inn i de mikroskopiske dalene og riper på flensflaten, og skaper en kronglete bane som trykkvæsken ikke lett kan trenge gjennom. Forseglingen oppnås når pakningen er komprimert nok til å fylle disse uregelmessighetene og når den gjenværende kompresjonsspenningen på pakningen er større enn væskens indre trykk.
Nøkkelprinsippet er at pakningen skal holdes i en kompresjonstilstand gjennom hele skjøtens levetid. Hvis kompresjonsspenningen faller under et kritisk nivå, vil tetningen lekke. Kompresjonsspenningen kan falle av flere årsaker. Pakningen kan slappe av (krype) over tid, spesielt ved høye temperaturer. Boltene kan miste spenningen på grunn av avspenning eller vibrasjoner. Flensflatene kan skilles på grunn av termisk ekspansjon eller bøyning. Den flate flensdesignen må ta hensyn til alle disse faktorene. En tykkere, mer stiv flens vil motstå bøyning og opprettholde en jevnere kompresjonsspenning på pakningen. Et større antall mindre bolter vil gi en jevnere klemkraft enn et mindre antall større bolter. Og pakningsmaterialet må velges for å motstå avslapning og kjemisk angrep.
Følgende tabell oppsummerer nøkkelkreftene og faktorene som bestemmer påliteligheten til en boltet flat flenstetning.
| Faktor | Beskrivelse | Påvirkning på forsegling |
| Boltspenning | Den elastiske strekk av bolten når den er strammet | Gir klemkraften som komprimerer pakningen |
| Pakningskompresjon | Deformasjonen av pakningen under boltbelastning | Fyller overflateujevnheter og skaper forseglingen |
| Flensstivhet | Motstanden til flensen mot bøyning under boltbelastning | Sikrer jevn pakningskompresjon over ansiktet |
| Pakningsavslapning | Tap av kompresjonsstress over tid | Reduserer tetningskraften; må minimeres |
| Termiske effekter | Differensiell utvidelse av bolter, flenser og pakning | Kan øke eller redusere boltbelastningen |
| Internt press | Kraften som utøves av prosessvæsken | Har en tendens til å skille flensene; må motvirkes med boltlast |
Hos Wenzhou Longan Flange Co., Ltd. designer vi våre flate flenser for å optimalisere disse faktorene. Våre flenser er produsert av høykvalitetsstål og er maskinert til presise dimensjoner for å sikre riktig passform og lastfordeling. Vi gir også teknisk veiledning om boltvalg, pakningsvalg og strammeprosedyrer for å hjelpe våre kunder med å oppnå pålitelige tetninger i deres spesifikke bruksområder.
Boltbelastningen er den viktigste enkeltvariabelen for å oppnå en pålitelig tetning. Hvis boltbelastningen er for lav, vil ikke pakningen bli komprimert nok til å tette. Hvis boltbelastningen er for høy, kan pakningen bli knust, boltene kan gi etter, eller flensen kan bli skadet. Målboltbelastningen bestemmes av pakningsprodusentens anbefaling, som spesifiserer minimum og maksimum kompresjonsspenning for pakningsmaterialet. Denne spenningen konverteres deretter til en momentverdi ved hjelp av boltens gjengefriksjon og skjøtens geometri. Dreiemoment-spenningsforholdet er gitt av formelen: T = K × D × F, hvor T er dreiemomentet, K er mutterfaktoren (en dimensjonsløs koeffisient som står for friksjon), D er nominell boltdiameter, og F er ønsket boltspenning.
Mutterfaktoren K er en kritisk men ofte misforstått parameter. Det avhenger av smøringen av gjengene, overflatefinishen til bolten og mutteren, og tilstedeværelsen av eventuelle belegg. En typisk verdi for K er 0,2 for smurte stålbolter, men den kan variere fra 0,1 til 0,3 avhengig av forholdene. Dette betyr at samme momentverdi kan gi en boltspenning som varierer med en faktor på tre. Dette er grunnen til at dreiemoment alene ikke er en pålitelig indikator på boltbelastning. For kritiske applikasjoner bruker ingeniører mer nøyaktige metoder som måling av boltforlengelse eller direkte strekkindikatorer. Tabellen nedenfor gir typiske momentverdier for vanlige boltstørrelser og pakningsmaterialer.
| Boltstørrelse | Type pakning | Målboltspenning (MPa) | Anbefalt dreiemoment (Nm) | Nøttefaktor (K) |
| M16 | Gummi | 30 - 50 | 80 - 120 | 0.20 |
| M16 | PTFE | 40 - 60 | 100 - 150 | 0.20 |
| M20 | Spiralsår | 60 - 80 | 200 - 280 | 0.18 |
| M24 | Spiralsår | 60 - 80 | 350 - 480 | 0.18 |
| M24 | Metalljakke | 80 - 120 | 450 - 650 | 0.16 |
På vår fabrikk gir vi våre kunder detaljerte dreiemomentspesifikasjoner for hver flatflens vi produserer. Disse spesifikasjonene er basert på flensdimensjonene, boltstørrelsen og -materialet, pakningstypen og driftsforholdene. Vi anbefaler også bruk av kalibrerte momentnøkler og verifisering av boltspenning ved hjelp av en annen metode, for eksempel måling av boltforlengelse med et mikrometer eller bruk av en ultrasonisk boltspenningsmåler. Denne strenge tilnærmingen til boltlastkontroll er avgjørende for å oppnå pålitelig tetning i kritiske applikasjoner.
Pakningen er komponenten som faktisk skaper tetningen i en boltet flat flensforbindelse. Det er et komprimerbart materiale som klemmes mellom flensflatene. Pakningen må være myk nok til å tilpasse seg overflateuregelmessighetene til flensflatene, men sterk nok til å motstå det indre trykket og det kjemiske angrepet av prosessvæsken. Den må også være spenstig nok til å opprettholde kompresjonsspenningen over tid og under termisk sykling. Det er ikke noe enkelt pakningsmateriale som passer for alle bruksområder. Valget av pakningsmateriale avhenger av kravene til temperatur, trykk og kjemisk kompatibilitet for den spesifikke applikasjonen.
De vanligste pakningsmaterialene for flate flenser er gummi, PTFE, spiralviklet og metallkappe. Gummipakninger brukes i lavtrykks- og lavtemperaturapplikasjoner, for eksempel vann- og luftledninger. PTFE-pakninger brukes i kjemiske applikasjoner der motstand mot aggressive væsker er nødvendig. Spiralviklede pakninger brukes i høytrykks- og høytemperaturapplikasjoner, for eksempel damp- og hydrokarbonledninger. Metallkappede pakninger brukes i de mest krevende bruksområdene, hvor de høyeste nivåene av temperatur- og trykkmotstand kreves. Tabellen nedenfor sammenligner nøkkelegenskapene til disse pakningsmaterialene.
| Pakningsmateriale | Maks temperatur (°C) | Maks trykk (bar) | Kjemisk motstand | Typisk applikasjon |
| Gummi (NBR) | 100 | 16 | Bra (vann, olje) | Vann, luft, lavtrykksdamp |
| PTFE | 260 | 40 | Glimrende | Kjemisk behandling, mat |
| Spiralsår | 500 | 100 | Veldig bra | Damp, hydrokarboner, høyt trykk |
| Metalljakke | 600 | 150 | Glimrende | Høy temperatur, høyt trykk |
Hos Wenzhou Longan Flange Co., Ltd. produserer vi ikke pakninger, men vi jobber tett med kundene våre for å sikre at pakningen de velger er kompatibel med våre flate flenser. Vi gir detaljerte flensoverflatedimensjoner, inkludert den forhøyede overflatehøyden og overflatefinishen, som er avgjørende for riktig pakningssete. Vi gir også veiledning om pakningens kompresjonsspenning og boltemoment, basert på pakningsprodusentens anbefalinger. Vårt mål er å sikre at hele bolteforbindelsessystemet – flens, pakning og bolter – fungerer sammen for å oppnå en pålitelig tetning.
Overflatefinishen til flensflaten er en kritisk parameter som ofte blir oversett. Pakningen må være i stand til å tilpasse seg overflateuregelmessighetene på flensflaten for å skape en tetning. Hvis overflaten er for ru, kan det hende at pakningen ikke kan fylle de dype dalene, og en lekkasjebane kan forbli. Hvis overflaten er for glatt, kan det hende at pakningen ikke kan gripe overflaten, og den kan skli eller ekstrudere under trykk. Den optimale overflatefinishen er en balanse mellom disse to ytterpunktene. For de fleste pakningsmaterialer anbefales en overflateruhet på Ra 3,2 til 6,3 mikrometer. Dette oppnås vanligvis ved å bearbeide flensflaten med et tagget eller konsentrisk spormønster, kjent som en "fonografisk" finish.
Den fonografiske finishen er spesifisert i standarder som ASME B16.5 og EN 1092-1. Finishen er laget av et verktøy som skjærer et kontinuerlig spiralspor på flensflaten. Spordybden og avstanden kontrolleres for å oppnå ønsket ruhet. Spormønsteret gir en rekke rygger og daler som pakningen kan gripe. Dette grepet forhindrer at pakningen blåses ut av det indre trykket og bidrar til å opprettholde tetningen under termisk sykling. Tabellen nedenfor gir anbefalt overflatefinish for forskjellige pakningsmaterialer.
| Pakningsmateriale | Anbefalt overflateruhet (Ra, µm) | Finish Type |
| Gummi | 3,2 - 6,3 | Fonografisk (konsentrisk eller taggete) |
| PTFE | 1,6 - 3,2 | Fonografisk eller glatt |
| Spiralsår | 3,2 - 6,3 | Fonografisk |
| Metalljakke | 3,2 - 6,3 | Fonografisk |
På vår fabrikk bearbeider vi alle våre flate flensflater til spesifisert overflatefinish ved hjelp av CNC dreiebenker med presisjonsverktøy. Vi verifiserer overflatefinishen ved hjelp av et profilometer og registrerer resultatene i vår kvalitetskontrolldokumentasjon. Dette sikrer at hver flat flens vi produserer gir den optimale overflaten for pakningsseter. Vi tilbyr også en rekke ansiktsfinisher, inkludert glatt finish, takket finish og ringfugefinish, for å møte kravene til forskjellige pakningstyper og bruksområder.
Boltstrammingssekvensen er en annen kritisk faktor for å oppnå en pålitelig tetning. Hvis boltene strammes en om gangen i tilfeldig rekkefølge, vil flensen bli forvrengt, og pakningens kompresjon vil være ujevn. Dette kan føre til lekkasje, selv om de endelige dreiemomentverdiene er riktige. Riktig prosedyre er å stramme boltene i et stjerne- eller kryssmønster, i flere omganger. Den første passeringen bør være en pass med lavt dreiemoment (vanligvis 30 % av det endelige dreiemomentet) for å feste pakningen og bringe flensene på linje. Den andre passeringen skal være et middels dreiemoment (typisk 60 % av det endelige dreiemomentet). Den siste passeringen skal være med fullt dreiemoment, igjen i et stjernemønster. Denne gradvise, jevne strammingen sikrer at pakningen komprimeres jevnt og at flensflatene forblir parallelle.
Antall passeringer og de spesifikke dreiemomentverdiene avhenger av størrelsen på flensen, antall bolter og pakningsmaterialet. For store flenser med mange bolter kan tre eller fire gjennomløp være nødvendig. For små flenser kan to passeringer være tilstrekkelig. Tabellen nedenfor gir en generell retningslinje for tiltrekking av bolter.
| Flensstørrelse | Antall bolter | Anbefalte pass | Momentmønster |
| DN50 - DN100 | 4 - 8 | 2 | Stjernemønster |
| DN150 - DN300 | 8 - 12 | 3 | Stjernemønster |
| DN350 - DN600 | 12 - 20 | 3 - 4 | Stjernemønster |
| > DN600 | > 20 | 4+ | Stjernemønster, flere stadier |
Kvalitetskontroll er avgjørende for å sikre at tiltrekkingsprosedyren er utført korrekt. Etter den siste momentpasseringen bør en kvalifisert inspektør verifisere momentet på hver bolt ved hjelp av en kalibrert momentnøkkel. Inspektøren bør også sjekke gapet mellom flensflatene på flere punkter rundt omkretsen for å sikre at flensene er parallelle. Hvis gapet er ujevnt, bør boltene løsnes og strammeprosedyren gjentas. Hos Wenzhou Longan Flange Co., Ltd., gir vi våre kunder detaljerte installasjonsinstruksjoner og dreiemomentspesifikasjoner for hver flat flens vi produserer. Vi tilbyr også opplæring på stedet og teknisk støtte for å hjelpe kundene våre med å oppnå pålitelige forseglinger i sine kritiske applikasjoner.
Spørsmål 1: Hva er riktig boltemoment for en flat flens?
Svar: Riktig boltemoment avhenger av boltstørrelsen, boltmaterialet, pakningsmaterialet og driftsforholdene. Den er vanligvis spesifisert av pakningsprodusenten eller beregnet ved hjelp av formelen T = K × D × F, der K er mutterfaktoren, D er boltdiameteren og F er målboltens spenning. Vi gir detaljerte dreiemomentspesifikasjoner for hver flatflens vi produserer hos Wenzhou Longan Flange Co., Ltd. Det er viktig å bruke en kalibrert momentnøkkel og følge den anbefalte tiltrekkingssekvensen.
Spørsmål 2: Hvorfor lekker flatflensen min selv etter at jeg har strammet boltene til spesifisert moment?
Svar: Det er flere mulige årsaker. Pakningen kan være skadet eller av feil materiale. Flensflatene kan være skadet eller ha feil overflatefinish. Boltene kan være forurenset eller feil smurt, noe som resulterer i en mutterfaktor som er forskjellig fra den antatte verdien. Det kan hende at flensene ikke er parallelle. Eller driftsforholdene kan overstige trykket eller temperaturklassifiseringen til pakningen. En grundig inspeksjon av alle komponenter og en gjennomgang av installasjonsprosedyren er nødvendig for å identifisere årsaken.
Spørsmål 3: Hva er forskjellen mellom en hevet flate og en flat flate flens?
Svar: En flat flens med forhøyet flate har en liten forhøyet ring på forsiden, mens en flat flens har en helt flat flate. Den hevede overflaten er designet for å konsentrere boltbelastningen på pakningen, og øke tetningsspenningen. Flate flenser brukes med heldekkende pakninger og er vanlige i lavtrykksapplikasjoner og med støpejerns- eller plastflenser. Valget avhenger av applikasjonen og den tilhørende flensen.
Spørsmål 4: Hvor ofte skal flate flensbolter etterstrammes?
Svar: Flate flensbolter bør etterstrammes etter de første 24 timene med drift, spesielt i høytemperaturapplikasjoner der termisk ekspansjon og pakningsavslapning kan forårsake tap av boltbelastning. Etter det blir etterstramming vanligvis utført under planlagte vedlikeholdsintervaller, for eksempel årlige driftsstanser. Frekvensen avhenger av hvor kritisk applikasjonen er og driftsforholdene. Regelmessig inspeksjon for lekkasjer anbefales også.
Spørsmål 5: Hva er det maksimale trykket som en flat flens kan tette?
Svar: Det maksimale trykket som en flat flens kan tette avhenger av flensklassifiseringen, pakningsmaterialet og boltbelastningen. For eksempel kan en klasse 150 flat flens med en spiralviklet pakning tette opptil 20 bar ved omgivelsestemperatur. En klasse 300-flens kan tette opptil 50 bar. Høyere trykk krever høyere flensklassifisering og mer robuste pakningsmaterialer. På vår fabrikk produserer vi flate flenser i en rekke trykkklasser for å møte kravene til forskjellige bruksområder.
Å oppnå en pålitelig tetning med en boltet flatflens er en systemteknisk utfordring. Det krever riktig kombinasjon av boltbelastning, pakningskompresjon, flensstivhet og overflatefinish. Hver av disse faktorene må spesifiseres nøye og kontrolleres for å sikre at pakningen forblir i en kompresjonstilstand gjennom hele skjøtens levetid. Boltbelastningen må være tilstrekkelig til å komprimere pakningen, men ikke så høy at den skader pakningen eller flensen. Pakningen må være kompatibel med prosessvæsken og i stand til å motstå driftstemperatur og trykk. Flensflatene må være flate og ha riktig overflatefinish for å la pakningen tilpasse seg og gripe. Og boltene må strammes i riktig rekkefølge for å sikre jevn lastfordeling. Hos Wenzhou Longan Flange Co., Ltd. har fabrikken vår produsert flate flenser i over to tiår, og vi har utviklet en dyp forståelse av disse faktorene. Flensene våre er presisjonsmaskinert for å sikre riktig passform og lastfordeling, og vi gir våre kunder den tekniske støtten de trenger for å oppnå pålitelige tetninger.
Enten du designer et nytt rørsystem eller vedlikeholder et eksisterende, inviterer vi deg til å kontakte oss for å diskutere dine flate flenskrav. Vårt team av ingeniører kan hjelpe deg med å velge riktig flens for din applikasjon, gi dreiemomentspesifikasjoner og gi veiledning om pakningsvalg og installasjon. Vi er forpliktet til å gi våre kunder produkter av høyeste kvalitet og best mulig service.
Kontakt Wenzhou Longan Flange Co., Ltd. i dagfor å diskutere kravene til flate flenser og oppdage hvordan produktene våre kan hjelpe deg med å oppnå pålitelig forsegling i dine kritiske bruksområder.
TradeManager
Skype
VKontakte